

Verkehrsleitplanken werden hergestellt, um die Bewegung von Fahrzeugen zu kontrollieren, die Schwere von Fahrbahnabweichungen zu verringern und einen vorhersehbaren Verformungspfad beim Fahrzeugaufprall bereitzustellen. Da Leitplankensysteme kontinuierlich entlang von Autobahnen, Brücken, Rampen, Tunneln und Straßenrandabschnitten installiert werden, benötigen Hersteller Produktionsanlagen, die in der Lage sind, über lange Produktionsläufe hinweg eine konsistente Profilgeometrie, Lochpositionierung, Schnittlänge und Oberflächenqualität beizubehalten.
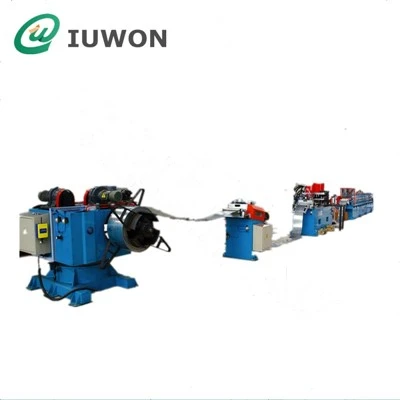
A Leitplanken-Profiliermaschinewandelt verzinktes oder beschichtetes Stahlband über eine Reihe kontrollierter Formstationen in durchgehende Autobahn-Absperrprofile um. Die Produktionslinie kann Abwickeln, Nivellieren, Zuführen, Stanzen, Rollformen, Schneiden und automatisches Stapeln integrieren, sodass Hersteller Leitplankenträger mit weniger sekundären Arbeitsgängen produzieren können.
Für Anbieter von Straßeninfrastrukturen sollte die Maschine entsprechend dem erforderlichen Leitplankenprofil, der Stahlsorte, der Dicke, der Trägerlänge, dem Stanzmuster, der Produktionskapazität und dem geltenden Straßensicherheitsstandard ausgewählt werden.
Was ist eine Leitplanken-Profiliermaschine?
Eine Leitplanken-Rollformmaschine ist ein kontinuierliches Kaltumform-Produktionssystem zur Herstellung von Straßenleitplanken aus Stahl aus Rollenmaterial.
Im Gegensatz zum Pressbiegen, bei dem einzelne Werkstücke durch separate Vorgänge geformt werden, ändert sich beim Rollformen der Querschnitt schrittweise, wenn das Band mehrere Rollengerüste durchläuft.
Ein typischer Produktionsablauf ist:
Stahlspule → Abwickeln → Nivellieren → Servovorschub → Stanzen → Rollformen → Schneiden → Stapeln
Die genaue Reihenfolge hängt von der Leitplankenkonstruktion ab.
Wenn beispielsweise für die Leitplanke regelmäßig verteilte Befestigungslöcher erforderlich sind, kann die Stanzeinheit vor oder innerhalb der Formsektion installiert werden. Das Zuführsystem muss eine genaue Streifenbewegung aufrechterhalten, damit der Lochabstand im gesamten fertigen Träger konstant bleibt.
Nach der Umformung wird das Endlosprofil auf die vorgegebene Länge zugeschnitten und an die Austrags- oder Stapelanlage übergeben.
Dieses kontinuierliche Verfahren eignet sich besonders für Leitplankenhersteller, da Absperrbalken für Autobahnen typischerweise in großen Mengen mit sich wiederholenden Abmessungen hergestellt werden.
Wie das Leitplankenprofil entsteht
Ein Leitplankenträger für eine Autobahn hat im Allgemeinen einen gewellten oder W{0}förmigen Querschnitt-. Die Geometrie ist so konzipiert, dass sie ein kontrolliertes Strukturverhalten ermöglicht und es der Barriere gleichzeitig ermöglicht, Aufprallkräfte zu absorbieren und umzuleiten.
Die Formwalzen erzeugen nach und nach diese Geometrie.
Eine vereinfachte Umformsequenz kann Folgendes umfassen:
1. Kantenvorbereitung
Das einlaufende Stahlband wird geführt und stabilisiert, bevor es in die erste Umformstation gelangt. Seitenführungen helfen dabei, die richtige Streifenposition beizubehalten.
2. Erstes Biegen
Die ersten Walzgerüste beginnen mit dem Biegen des Flachbandes entlang vorgegebener Längslinien.
3. Wellenbildung
Weitere Stationen vertiefen die Mittelsicken sukzessive und bilden das charakteristische Leitplankenprofil.
4. Flansch- und Kantenkalibrierung
Spätere Umformstationen verfeinern die Außenkanten und korrigieren akkumulierte Verformungen.
5. Endgültige Dimensionierung
Die Endgerüste stabilisieren den Querschnitt, sodass der fertige Träger die erforderlichen Maßtoleranzen einhält.
Die Anzahl der Umformstationen wird durch die Profilgeometrie, die Materialstärke, die Stahlfestigkeit, die Umformgeschwindigkeit und die erforderliche Maßhaltigkeit bestimmt.
Ein dickeres oder höher{0}}festes Stahlband erfordert möglicherweise eine andere Umformsequenz als standardmäßiges verzinktes Blech.
Hauptkomponenten einer Leitplanken-Produktionslinie
Eine komplette Produktionslinie für Autobahnabsperrungen kann mehrere Hauptsysteme umfassen.
Hydraulische Abwickelhaspel
Die Abwickelhaspel trägt das Stahlcoil und führt der Produktionslinie kontinuierlich Material zu.
Bei schwererem Leitplankenmaterial können hydraulische Expansion und hydraulische Belastung die Handhabung von Coils praktischer machen.
Wichtige Spezifikationen sind:
Maximales Spulengewicht
Innendurchmesser der Spule
Außendurchmesser der Spule
Maximale Streifenbreite
Erweiterungsmethode
Bremssystem
Für die Produktion großer Stückzahlen sollte die Abwickelhaspel auf die tatsächliche Spulenspezifikation abgestimmt sein und nicht unabhängig von der Formmaschine ausgewählt werden.
Nivellier- und Zuführeinheit
Stahlspulen können nach dem Aufwickeln Restkrümmungen oder Verformungen aufweisen. Eine Nivelliereinheit hilft dabei, vor dem Formen ein flacheres Band zu erstellen.
Das Zuführsystem steuert dann den Materialeinlauf in die Stanz- und Formsektionen.
Bei der Herstellung von Leitplanken ist die Vorschubgenauigkeit besonders wichtig, wenn der Träger wiederholte Schraubenlöcher aufweist.
Stanzsystem
Viele Absperrbalken für Autobahnen erfordern regelmäßig verteilte Löcher für Verbindungsschrauben und Montageteile.
Das Stanzsystem kann konfiguriert werden für:
Runde Löcher
Langlöcher
Mehrere Lochreihen
Wiederholte Lochmuster
Individuelle Lochabstände
Je nach Maschinenkonstruktion kann das Stanzen vor dem Rollformen oder während des kontinuierlichen Produktionsprozesses erfolgen.
Der servogesteuerte Vorschub kann die Stanzposition mit der programmierten Produktionslänge synchronisieren.
Für einen Hersteller, der verschiedene Autobahnprojekte beliefert, ist das programmierbare Stanzen besonders nützlich, da die Lochmuster je nach Barrierenspezifikation variieren können.


Profilierbereich
Der Profilierbereich ist das Herzstück der Maschine.
Mehrere Rollenständer verformen das Stahlband nach und nach in den endgültigen W--Träger oder ein anderes spezifiziertes Straßenbarrierenprofil.
Bei der Rollenkonstruktion müssen folgende Aspekte berücksichtigt werden:
Stahldicke
Materialstärke
Profiltiefe
Profilbreite
Umformradius
Anzahl der Umformdurchgänge
Erforderliche Produktionsgeschwindigkeit
Auch der Maschinenrahmen muss eine ausreichende Steifigkeit aufweisen. Wenn sich die Formgerüste unter Last verschieben, kann es beim fertigen Träger zu Maßabweichungen, Verdrehungen oder einer inkonsistenten Flanschgeometrie kommen.
Aus diesem Grund sollten bei der Maschinenauswahl die Konstruktion der Maschinenbasis, der Wellendurchmesser, die Lageranordnung, das Rollenmaterial, das Übertragungssystem und die Ausrichtungsgenauigkeit berücksichtigt werden.
Hydraulische oder fliegende Abschaltung-Off
Sobald das Endlosprofil die erforderliche Länge erreicht hat, schneidet die Maschine den Leitplankenträger ab.
Die geeignete Schneidmethode hängt von der Produktionsgeschwindigkeit und den Anforderungen an das fertige{0}Produkt ab.
Eine Hochgeschwindigkeits-Produktionslinie kann ein fliegendes Trennsystem verwenden, das das sich bewegende Profil schneidet, ohne dass die gesamte Linie angehalten werden muss.
Für niedrigere Produktionsgeschwindigkeiten oder bestimmte Profilanforderungen kann eine Stopp-{0}}zu--Konfiguration ausreichend sein.
Das Schneidsystem sollte ein sauberes und maßhaltiges Ende erzeugen, ohne den Leitplankenabschnitt wesentlich zu verformen.
Automatisches Stapeln
Nach dem Schneiden können die fertigen Geländerträger auf einen Auslauftisch oder ein automatisches Stapelsystem übertragen werden.
Bei der Produktion großvolumiger Autobahnabsperrungen kann die automatische Stapelung die manuelle Handhabung reduzieren.
Ein Stapelsystem kann wie folgt gestaltet werden:
Fertige Balkenlänge
Bündelgröße
Fabriklayout
Zugang per Gabelstapler
Verpackungsanforderungen
Nachgeschalteter Verzinkungs- oder Lagerprozess
Die endgültige Handhabungskonfiguration sollte bei der Gestaltung der gesamten Produktionslinie berücksichtigt werden, da die Leitplankenträger lang sind und beim Transfer eine ausreichende Unterstützung erfordern.
Typische technische Parameter
Die tatsächlichen Spezifikationen sollten entsprechend der Leitplankenzeichnung und den Materialanforderungen des Kunden ermittelt werden. Eine repräsentative Maschinenkonfiguration kann Folgendes umfassen:
| Parameter | Typische Konfiguration |
|---|---|
| Produkt | W-Träger / Autobahnleitplanke |
| Material | Verzinkter Stahl / beschichteter Stahl |
| Materialstärke | Ca.. 2.5–4,0 mm |
| Materialbreite | Laut Profilentwicklung |
| Stationen bilden | Ungefähr. 12–20 |
| Umformgeschwindigkeit | Ca.. 8–15 m/min |
| Hauptantrieb | Getriebe oder Kettenübertragung |
| Stanzen | Hydraulisch oder servogesteuert |
| Schneiden | Hydraulische/fliegende Abschaltung- |
| Kontrolle | SPS + Touchscreen |
| Abwickelhaspel | Hydraulische Erweiterung |
| Füttern | Servo- oder Präzisionswalzenvorschub |
| Stapeln | Manuell oder automatisch |
| Anpassung | Verfügbar gemäß Profilzeichnung |
Bei diesen Zahlen handelt es sich eher um Referenzbereiche als um universelle Maschinenspezifikationen. Ein endgültiges Angebot sollte auf dem tatsächlichen Profilquerschnitt, der Stahlsorte, der Dicke, dem Lochmuster und der erforderlichen Leistung basieren.
Materialauswahl für Autobahnleitplanken
Die Materialauswahl hat direkten Einfluss auf das Maschinendesign.
Verzinkter Stahl wird häufig verwendet, da Straßensperren Regen, Feuchtigkeit, Streusalz, Temperaturschwankungen und anderen Umweltbedingungen ausgesetzt sind.
Zu den allgemeinen Überlegungen gehören:
Stahldicke
Eine zunehmende Dicke erhöht im Allgemeinen die Strukturkapazität, erhöht aber auch die Umformkraft.
Streckgrenze
Höher{0}}fester Stahl kann eine größere Umformkraft und eine sorgfältig konstruierte Rollenfolge erfordern.
Zinkbeschichtung
Der Umformprozess soll unnötige Schäden an der verzinkten Oberfläche minimieren. Eine schlechte Ausrichtung der Walzen oder eine übermäßige lokale Verformung können die Integrität der Beschichtung beeinträchtigen.
Spulenqualität
Schwankungen in der Banddicke, Ebenheit, Breite und mechanischen Eigenschaften können die Umformstabilität beeinflussen.
Für eine konsistente Leitplankenproduktion sollte die Maschine daher nach Möglichkeit anhand der tatsächlichen Materialspezifikation und nicht anhand einer generischen Stahlprobe getestet werden.
Leitplankenprofil und Stanzgenauigkeit
Eines der wichtigsten Merkmale einer Produktionslinie für Autobahnabsperrungen ist die Beziehung zwischen dem Profil und seinen Verbindungslöchern.
Geländerträger werden mithilfe von Bolzen, Abstandshaltern, Pfosten und anderen Strukturkomponenten installiert. Wenn der Lochabstand oder der Abstand zwischen Loch{1}} und -Kante inkonsistent ist, kann die Installation schwierig werden und eine manuelle Korrektur erfordern.
Die Produktionslinie sollte daher Folgendes kontrollieren:
Lochdurchmesser
Lochabstand
Position der Lochmitte
Abstand vom Profilrand
Lochausrichtung
Schnittlänge
Profilgeradheit
Für Hersteller, die mehrere Länder bedienen, kann das Stanzprogramm auch nach unterschiedlichen Kundenspezifikationen konfiguriert werden.
Warum Profilwerkzeuge wichtig sind
Die Formrollen sind dafür verantwortlich, nach und nach die endgültige Geometrie der Leitplanke festzulegen.
Ein richtig konstruierter Werkzeugsatz sollte die Verformung auf die Formstationen verteilen, anstatt das Material zu schnell in seine endgültige Form zu zwingen.
Dies hilft bei der Kontrolle:
Kantenrisse
Oberflächenmarkierung
Rückfederung
Verdrehen
Querschnittsabweichung-
Ungleichmäßige Umformlast
Auch das Rollenmaterial und die Bearbeitungsgenauigkeit beeinflussen die Lebensdauer und die Profilkonstanz.
Für B2B-Einkäufer sollte das Werkzeugdesign daher in die technische Diskussion einbezogen und nicht als Zubehör behandelt werden.
Profilieren von Leitplanken für verschiedene Autobahnanwendungen
Die gleiche allgemeine Produktionstechnologie kann an verschiedene Verkehrssicherheitsprodukte angepasst werden.
Highway W-Träger
Die herkömmliche W-förmige Barriere wird häufig entlang von Straßen und Autobahnen verwendet.
Thrie-Beam
Eine drei{0}}Wellenbarriere hat einen komplexeren Querschnitt-und erfordert entsprechende Rollenwerkzeuge.
Brückenleitplanke
Brückenanwendungen können bestimmte Abmessungen, Verbindungslöcher und strukturelle Konfigurationen erfordern.
Mittlere Barriere
Mediananwendungen können andere Montageanordnungen und Barrierenabmessungen erfordern.
Straßensperre
Leitplanken am Straßenrand können entsprechend den örtlichen Anforderungen der Straßenbautechnik konfiguriert werden.
Maßgeschneiderte Sicherheitsbarriere
Infrastrukturunternehmer benötigen möglicherweise projektspezifische-Profilabmessungen oder Lochmuster.
Ein Hersteller, der mehrere Typen herstellt, sollte überlegen, ob die Maschine mehrere Werkzeugsätze aufnehmen kann oder ob separate Produktionslinien besser geeignet sind.
Was Hersteller von Straßenleitplanken vor dem Kauf beachten sollten
Der Kauf eines Leitplanken-Rollformers sollte mit dem fertigen Produkt beginnen.
Bevor Sie einen Maschinenlieferanten kontaktieren, bereiten Sie die folgenden Informationen vor:
Zeichnung des Geländerprofils
Materialqualität
Materialstärke
Spulenbreite
Lochmuster
Lochdurchmesser
Lochabstand
Fertige Balkenlänge
Erforderliche Produktionsgeschwindigkeit
Tägliches oder monatliches Produktionsvolumen
Oberflächenbehandlung
Anwendbarer technischer Standard
Werkseitiges Netzteil
Verfügbarer Installationsbereich
Dies ermöglicht es dem Maschinenhersteller, die richtige Formreihenfolge und die Konfiguration der Produktionslinie zu bestimmen.
IUWONs Ansatz für Leitplanken-Profiliergeräte
IUWON ist ein in China ansässiger Hersteller von Rollformmaschinen mit mehr als 20 Jahren Erfahrung im Bereich Kaltwalzmaschinen.
Die Produktpalette umfasst Strukturprofile für den Bau, Solarmontagesysteme, Kabelrinnen, Pfetten, Dächer und andere industrielle Anwendungen. Diese breitere Erfahrung in der Profilformung ist für die Herstellung von Straßenleitplanken relevant, da Leitplanken eine kontrollierte Formung von relativ schwerem Baustahl{2}} erfordern.
Für ein maßgeschneidertes Leitplankenprojekt sollte der Engineering-Prozess beim Kunden beginnenProfilzeichnung und Materialspezifikation.
IUWON kann die Produktionslinie entsprechend den erforderlichen Anforderungen konfigurieren:
Leitplankenquerschnitt-
Stahldicke
Materialstärke
Lochmuster
Schnittlänge
Produktionskapazität
Automatisierungsgrad
Eine typische kundenspezifische Linie kann Abwickeln, Richten, Stanzen, Rollformen, Schneiden und Materialsammlung in einem kontinuierlichen Prozess integrieren.
Dieser profilbasierte Ansatz ist besonders nützlich für Hersteller, die unterschiedliche Straßenbehörden oder Infrastrukturunternehmen beliefern, da die Abmessungen der Leitplanken und die Anordnung der Verbindungslöcher zwischen den Märkten variieren können.
Produktionsfähigkeit über die Umformmaschine hinaus
Für einen Hersteller von Autobahnabsperrungen sollte die Maschinenfähigkeit als gesamtes Produktionssystem bewertet werden.
Der Arbeitsablauf kann Folgendes umfassen:
Spulenvorbereitung → Rollformen → Stanzen → Schneiden → Oberflächenbehandlung → Bündeln → Transport
Das Rollformen ist nur ein Schritt im gesamten Herstellungsprozess.
Wenn die fertigen Leitplanken nach dem Formen feuerverzinkt werden müssen, sollte die Produktionslinie auch berücksichtigen, wie die geschnittenen Profile gebündelt und dem Verzinkungsprozess zugeführt werden.
Wenn vor-verzinkter Stahl verwendet wird, sollte sich der Umformprozess auf den Schutz der vorhandenen Beschichtung konzentrieren.
Die richtige Produktionsanordnung hängt daher vom gesamten Fertigungsweg des Herstellers ab.
Vorteile des kontinuierlichen Rollformens für die Leitplankenproduktion
Eine richtig konzipierte Rollformlinie bietet mehrere Fertigungsvorteile.
Konsistenter Querschnitt-
Mehrere Formstände formen das Material nach und nach, sodass das endgültige Profil über lange Produktionsläufe hinweg relativ konstant bleibt.
Integrierte Lochung
Das Stanzen kann in die kontinuierliche Linie integriert werden, wodurch separate Bohrvorgänge reduziert werden.
Kontinuierliche Produktion
Das Verfahren eignet sich für die Serienfertigung von langen Leitplankenträgern.
Programmierbare Länge
SPS--gesteuertes Zuführen und Schneiden ermöglichen die Herstellung unterschiedlicher Fertiglängen entsprechend dem Produktionsprogramm.
Reduzierte Sekundärhandhabung
Wenn Stanzen, Formen, Schneiden und Stapeln integriert sind, kann der Materialtransport zwischen den Prozessen reduziert werden.
Skalierbare Automatisierung
Die Produktionslinie kann mit manueller Sammlung für kleinere Fabriken oder automatisierter Stapelung und Handhabung für größere{0}Volumenvorgänge konfiguriert werden.
Endgültige Kaufcheckliste
Vor der Auswahl einer Maschine zum Formen von Straßenleitplanken sollten Beschaffungsteams Folgendes überprüfen:
| Artikel | Was zu bestätigen ist |
| Profil | Exakter W-Träger, Thrie-Träger oder kundenspezifischer Abschnitt |
| Material | Stahlsorte und Beschichtung |
| Dicke | Minimale und maximale Dicke |
| Breite | Spulenbreite und entwickelte Breite |
| Stanzen | Lochtyp, Durchmesser, Teilung und Position |
| Bildung | Anzahl der Stationen und Rollendesign |
| Schneiden | Abschneidemethode und Längentoleranz |
| Geschwindigkeit | Erforderliche kontinuierliche Produktionsgeschwindigkeit |
| Automatisierung | Manuell, halbautomatisch oder automatisch |
| Stapeln | Fertige -Produkthandhabungsmethode |
| Testen | Werksversuch mit echtem Material |
| Service | Installation, Inbetriebnahme und Ersatzteile |
Abschluss
Eine Produktionslinie für Verkehrsleitplanken muss mehr als nur eine einfache Metallform beibehalten. Das Leitplankenprofil, das Verbindungslochmuster, die fertige Länge, die Materialeigenschaften und der Oberflächenzustand müssen während der gesamten Produktion konsistent bleiben.
Das RichtigeLeitplanken-Profiliermaschinesollten daher auf der Grundlage der tatsächlichen Spezifikationen für Autobahnbarrieren entwickelt werden.
Für Hersteller, die Standard-W{0}}Träger herstellen, liegt die Priorität in der Regel auf einer stabilen kontinuierlichen Formung, präzisen Stanzungen und einer zuverlässigen Leistung beim Schneiden auf-Längen. Für Hersteller, die mehrere Märkte bedienen, wird Flexibilität immer wichtiger, da unterschiedliche Straßenprojekte möglicherweise unterschiedliche Profilabmessungen, Lochanordnungen oder Materialqualitäten erfordern.
Der maßgeschneiderte Rollformungsansatz von IUWON eignet sich für Käufer, die eine Produktionslinie benötigen, die auf einer bestimmten Leitplankenzeichnung und nicht auf einer generischen Maschinenkonfiguration basiert. Das komplette System kann rund um das Abwickeln, Richten, Stanzen, progressive Formen, Schneiden und die Handhabung des Fertigprodukts geplant werden.
Für einen Maschinenvorschlag ist das nützlichste technische PaketLeitplankenprofilzeichnung + Materialspezifikation + Lochmuster + fertige Länge + Zielausgabe. Mithilfe dieser Parameter können die Umformreihenfolge, die Rollenwerkzeuge, das Stanzsystem, die Antriebskonfiguration und die Schneidmethode entsprechend den tatsächlichen Produktionsanforderungen für Verkehrsleitplanken bewertet werden.


